Abstract:Thermo-elektrische koeltechnologie is onmisbaar geworden voor thermisch beheer in micro-elektronica, optische communicatie en medische apparaten. Toch wordt het prestatieplafond van elke TEC-module uiteindelijk bepaald door het materiaal ervan. Dit artikel onderzoekt waaromGeëxtrudeerde thermo-elektrische materialenzijn naar voren gekomen als een superieur alternatief voor conventionele zone-smeltblokken, waarbij de nadruk ligt op hun microstructuur met dichte textuur, verbeterde mechanische sterkte en het kritische vermogen om spaandiktes tot 0,2 mm te ondersteunen. Door middel van een vergelijkende analyse van productieprocessen, gegevens over mechanische eigenschappen en casestudies van toepassingen, laat de discussie zien hoe extrusietechnologie de al lang bestaande afweging tussen thermo-elektrische efficiëntie en mechanische robuustheid overbrugt.
- Wat maakt geëxtrudeerde thermo-elektrische materialen anders dan zone-smeltalternatieven?
- Hoe creëert het extrusieproces een dichte structuurstructuur?
- Waarom mechanische eigenschappen de minimale grootte van een TEC-module bepalen
- De drempel van 0,2 mm: maakt ultradunne chipfabricage mogelijk
- Toepassingen die geëxtrudeerde thermo-elektrische materialen vereisen
- Van staaf tot module: productiecapaciteit en kwaliteitscontrole
- Veelgestelde vragen
Wat maakt geëxtrudeerde thermo-elektrische materialen anders dan zone-smeltalternatieven?
De keuze tussen extrusie en zone-smelten is niet alleen een kwestie van productievoorkeur. Het bepaalt de volledige stroomafwaartse productieworkflow voor thermo-elektrische koelers – van hoe blokken in wafels worden gesneden, hoe dun die wafels kunnen worden gemalen, tot hoeveel de wafels de fase van het in blokjes snijden overleven zonder te breken.
Zonesmelten is lange tijd de maatstaf geweest voor de productie van zeer zuivere éénkristallen op basis van Bi₂Te₃. Het directionele stollingsproces lijnt de korrels uit langs de groei-as, waardoor een uitstekende mobiliteit van de drager ontstaat. Juist deze afstemming creëert echter een structurele kwetsbaarheid. Bi₂Te₃-kristallen splijten gemakkelijk langs het basale vlak, wat betekent dat het materiaal tijdens het snijden, uitdunnen en monteren gevoelig is voor afbrokkelen en delamineren, vooral wanneer de doeldikte onder de 0,5 mm komt.
Extrusieverwerking volgt een fundamenteel andere route. Uitgaande van mechanisch gelegeerde of voorgeperste poeders wordt het materiaal bij verhoogde temperatuur door een matrijs geperst, waardoor het aan ernstige plastische vervorming wordt onderworpen. Deze vervorming vormt niet alleen het materiaal; het herbouwt de interne korrelarchitectuur. Het resultaat is een dicht, fijnkorrelig lichaam met een gecontroleerde kristallografische textuur – een lichaam dat de anisotrope transportvoordelen van Bi₂Te₃ behoudt en tegelijkertijd de mechanische integriteit dramatisch verbetert.
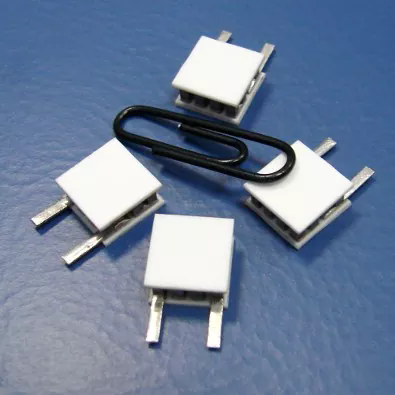
Het praktische gevolg is aanzienlijk. Waar zone-gesmolten blokken acceptabele prestaties kunnen opleveren in standaard TEC-modules met poothoogtes van 1,0-1,5 mm, openen door extrusie geproduceerde materialen de deur naar module-architecturen die voorheen onpraktisch waren: micro-TEC's met poothoogtes van 0,2 mm, meertrapscascades die nauwkeurige dimensionale consistentie over elk element vereisen, en dunnefilm-aangrenzende koeloplossingen voor fotonische apparaten.
Hoe creëert het extrusieproces een dichte structuurstructuur?
Het begrijpen van de microstructurele transformatie tijdens extrusie is essentieel om te begrijpen waarom deze materialen zich anders gedragen tijdens de stroomafwaartse verwerking. Het mechanisme is geworteld in dynamische herkristallisatie – een proces waarbij korrels kiemen en opnieuw groeien terwijl het materiaal nog steeds vervorming ondergaat.
Korrelverfijning door plastische vervorming
Tijdens hete extrusie ondervindt het werkstuk een intense schuifspanning wanneer het door de matrijs gaat. Deze spanningsenergie drijft dynamische herkristallisatie aan, waarbij de oorspronkelijke grove korrelstructuur wordt vervangen door een verfijnd, gelijkassig of enigszins langwerpig korrelnetwerk. Onderzoek naar p-type Bi₂Te₃-gebaseerde verbindingen vervaardigd via hete extrusie heeft aangetoond dat de extrusiesnelheid rechtstreeks de balans regelt tussen herkristallisatie en korrelgroei. Bij een gecontroleerde snelheid van 1,0 mm/min kunnen gemiddelde korrelgroottes tot wel 1,53 μm worden bereikt, vergezeld van een hoge dichtheid van korrelgrenzen met een lage hoek.
Deze lage-hoekgrenzen zijn van cruciaal belang. In tegenstelling tot grenzen met een hoge hoek, die ladingsdragers verstrooien en de elektrische geleidbaarheid verslechteren, behouden grenzen met een lage hoek de mobiliteit van de dragers, terwijl ze nog steeds bijdragen aan de verstrooiing van fononen, waardoor de thermische geleidbaarheid van het rooster wordt onderdrukt. Deze dubbele functie zorgt ervoor dat geëxtrudeerde materialen de thermo-elektrische prestaties kunnen behouden die concurrerend zijn met in de zone gesmolten tegenhangers, terwijl ze tegelijkertijd een aanzienlijke mechanische sterkte verkrijgen.
Textuurcontrole en anisotropiebeheer
Bi₂Te₃ is een gelaagd materiaal en de thermo-elektrische eigenschappen ervan zijn sterk anisotroop. De richting in het vlak (loodrecht op de c-as) vertoont een veel hogere mobiliteit van de drager dan de richting dwars op het vlak. Extrusieverwerking maakt gebruik van deze anisotropie door de c-as bij voorkeur uit te lijnen langs de extrusierichting, waardoor een zogenaamde vezeltextuur ontstaat.
De mate van textuur wordt gekwantificeerd door de oriëntatiefactor F, die varieert van 0 (willekeurig) tot 1 (perfect uitgelijnd). Door zorgvuldige controle van de extrusietemperatuur en -snelheid zijn F-waarden van 0,28–0,41 bereikt in p-type materialen. Voor n-type Bi₂Te₃ is aangetoond dat het uitlijnen van de extrusierichting met de aanvankelijke textuur in het vlak de textuurgraad ten minste verdubbelt, wat een dragermobiliteit bij kamertemperatuur oplevert van 263 cm²V⁻¹s⁻¹ en vermogensfactoren die 47,3 μWcm⁻¹K⁻² benaderen.
Vergelijking van interne structuren
| Vergelijkingsitem | Geëxtrudeerde Bi₂Te₃-Sb₂Te₃-materialen | Traditionele zone-smeltmaterialen |
|---|---|---|
| Interne structuur | Dichte structuurstructuur | Directionele kristalstructuur |
| Mechanische verwerking | Hogere weerstand tijdens snijden en uitdunnen | Gevoeliger voor splitsingsgerelateerde defecten |
| Dunne chipfabricage | Ondersteunt 0,2 mm dunne TEC-componenten | Moeilijker voor ultradunne verwerking |
| Materiaalconsistentie | Gecontroleerde textuuruniformiteit | Afhankelijk van de kristalgroeiomstandigheden |
| Toepassingen | Micro TEC, meertraps TEC, precisiekoeling | Conventionele TEC-toepassingen |
Waarom mechanische eigenschappen de minimale grootte van een TEC-module bepalen
Bij het ontwerpen van thermo-elektrische koelers bepaalt een eenvoudige relatie hoe klein een module kan worden: de minimale poothoogte wordt beperkt door de mechanische sterkte van het materiaal. Een thermo-elektrisch been dat te dun is voor zijn dwarsdoorsnede, zal breken tijdens solderen, in blokjes snijden of thermische cycli. Dit is geen theoretische zorg; het is het belangrijkste knelpunt bij de miniaturisatie van TEC.
Het extrusieproces pakt deze beperking direct aan. Door de korrelgrootte te verfijnen en dislocaties met hoge dichtheid te introduceren, verhoogt extrusie zowel de druk- als de schuifsterkte aanzienlijk in vergelijking met zone-gesmolten materiaal.
N-type en P-type mechanische eigenschapsprofielen
| Mechanische eigendom | N-type materiaal | P-type materiaal |
|---|---|---|
| Druksterkte (MPa) | 54.0 | 66.0 |
| Afschuifsterkte (MPa) | 16.0 | 21.0 |
| Young-modulus (GPa) | 47.0 | 42.0 |
| Poisson-ratio | 0.30 | 0.30 |
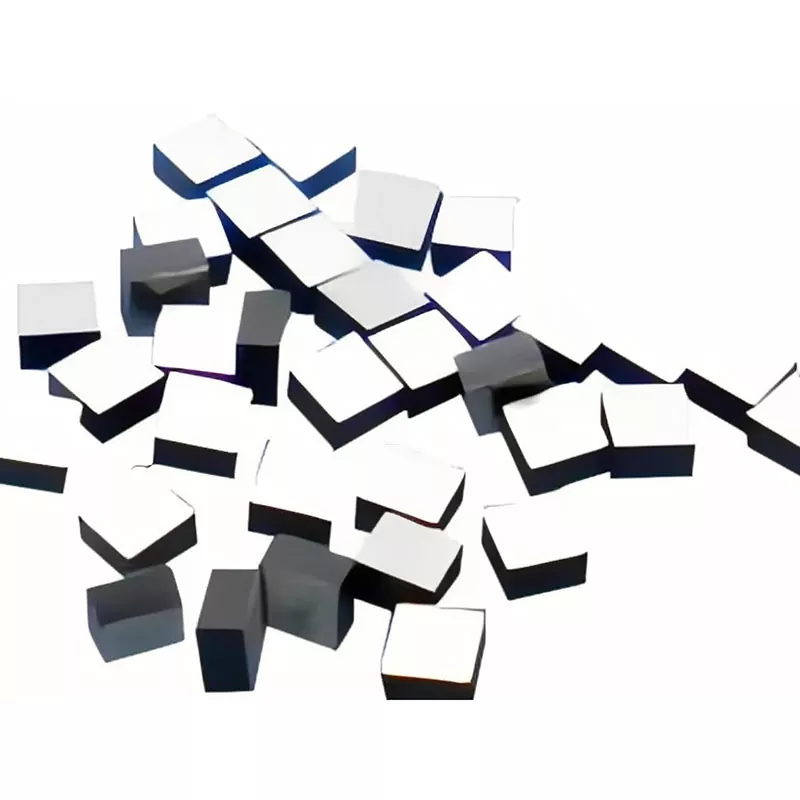
Deze waarden vertegenwoordigen een aanzienlijke marge ten opzichte van wat doorgaans vereist is voor dunne-chipverwerking. Ter context zijn er heet-geëxtrudeerde p-type Bi₂Te₃-gebaseerde verbindingen gerapporteerd met druksterktes die 189–226 MPa bereiken en buigsterktes van 126–139 MPa, afhankelijk van de extrusieomstandigheden. Deze verbeterde eigenschappen maken het mogelijk om microdeeltjes met afmetingen zo klein als 100 × 100 × 200 μm³ zonder breuk te snijden.
Betrouwbaarheid van thermische fietsen
Mechanische sterkte bepaalt ook de betrouwbaarheid op lange termijn bij thermische cycli. Wanneer een TEC-module in werking treedt, ondergaan de thermo-elektrische poten herhaaldelijk verwarmings- en koelcycli. Korrelgrenzen fungeren als zwakke punten waar microscheuren kunnen kiemen en zich voortplanten. De fijnkorrelige, dicht gebonden structuur die door extrusie wordt geproduceerd, verdeelt de thermische spanningen gelijkmatiger dan de splitsingsgevoelige kristalstructuur van zone-gesmolten materiaal, waardoor de weerstand tegen cyclische vermoeidheid wordt verbeterd.
De drempel van 0,2 mm: maakt ultradunne chipfabricage mogelijk
De mogelijkheid om thermo-elektrisch materiaal tot een dikte van 0,2 mm te verwerken is niet alleen een curiosum bij de productie; het is de technologie achter een nieuwe generatie compacte koelapparaten. Bij deze dikte heeft een thermo-elektrisch been een hoogte-breedteverhouding die 1:1 benadert voor typische elementgeometrieën, wat betekent dat de structurele belasting tijdens de montage voornamelijk druk is in plaats van buiging.
Drie factoren maken extrusie tot het faciliterende proces voor dit dikteregime.
Verminderde decolletégevoeligheid
Zone-gesmolten Bi₂Te₃ splitst gemakkelijk langs het basale vlak. Wanneer een wafel wordt verdund tot minder dan ongeveer 0,5 mm, kunnen zelfs kleine hanteringsspanningen splijtscheuren veroorzaken die zich over het hele element verspreiden. Het extrusieproces verstoort dit splijtpad door verkeerd georiënteerde korrels en lage-hoekgrenzen te introduceren die de voortplanting van scheuren afremmen. Het resultaat is een materiaal dat het mechanische misbruik van snijden, pick-and-place-assemblage en solderen kan verdragen zonder catastrofale breuken.
Gecontroleerde textuur voor consistent snijden
Bij TEC-modules met meerdere elementen moet elke poot vrijwel identieke elektrische en thermische eigenschappen hebben. Als de textuuroriëntatie van element tot element varieert, worden de koelprestaties van de module onvoorspelbaar. Extrusie produceert blokken met een uniforme textuur over de lengte, waardoor wordt verzekerd dat elementen die vanuit verschillende posities binnen dezelfde staaf zijn gesneden, consistente eigenschappen vertonen. Deze consistentie is vooral belangrijk in meertraps TEC-configuraties, waarbij honderden elementen in thermisch evenwicht moeten werken.
Compatibiliteit van verwerkingsapparatuur
De mechanische sterkte van geëxtrudeerd materiaal heeft ook invloed op de selectie van apparatuur verderop in het proces. Omdat het materiaal bestand is tegen afbrokkelen, kunnen fabrikanten hogere voedingssnelheden gebruiken tijdens het waferen en in blokjes snijden, waardoor de verwerkingstijd en -kosten worden verminderd. Op dezelfde manier kunnen geautomatiseerde pick-and-place-systemen dunnere elementen verwerken met een lager risico op breuk, waardoor assemblagelijnen met een hogere doorvoer mogelijk zijn.
Toepassingen die geëxtrudeerde thermo-elektrische materialen vereisen
De technische voordelen van extrusie vertalen zich in tastbare voordelen in verschillende toepassingsdomeinen waar dunne, betrouwbare thermo-elektrische elementen essentieel zijn.
Optische communicatie en laserdiodekoeling
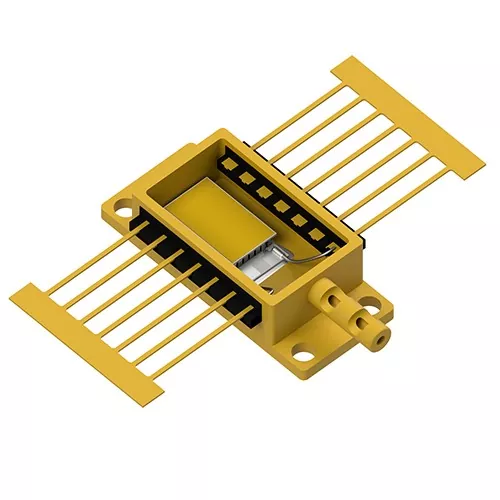
Optische transceivers en laserdiodes zijn extreem temperatuurgevoelig. Golflengteafwijking, verminderd uitgangsvermogen en versnelde degradatie zijn allemaal het gevolg van onvoldoende thermische controle. In optische 5G-modules moeten thermo-elektrische koelers bijvoorbeeld de laserchiptemperaturen binnen nauwe toleranties houden, terwijl ze passen in pakketten die in millimeters worden gemeten.
De dunne-chipcapaciteit van 0,2 mm ondersteunt deze eis rechtstreeks. Heet geëxtrudeerde op Bi₂Te₃ gebaseerde thermo-elektrische materialen zijn gevalideerd in optische moduletoepassingen, wat een effectieve temperatuurregeling van fotonische chips aantoont met potentieel voor integratie in communicatie-, laser- en infraroodsystemen. De hoge druksterkte van het materiaal zorgt ervoor dat de thermo-elektrische benen de soldeer- en assemblageprocessen overleven die worden gebruikt bij de productie van transceivers, waarbij slechte thermische uitzetting zwakkere materialen zou doen breken.
Meertraps TEC-structuren
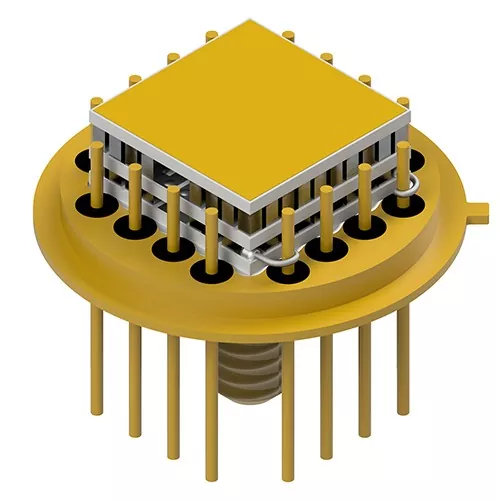
Meertraps thermo-elektrische koelers stapelen meerdere lagen thermo-elektrische elementen op elkaar om temperatuurverschillen te bereiken die een enkele fase niet kan bereiken. Elke extra fase verhoogt de warmtepompcapaciteit en de haalbare ΔT, maar introduceert ook nieuwe mechanische uitdagingen. De elementen in hogere fasen moeten dunner zijn en de prestatieconsistentie met elementen in lagere fasen behouden.
Extrusietechnologie is specifiek toegepast om thermo-elektrische poten te vervaardigen voor meertrapskoelers in vaste toestand die werken bij temperaturen tot ongeveer 140 K. De mechanische eigenschappen van geëxtrudeerd materiaal - met name de weerstand tegen breuk tijdens de assemblage van dicht opeengepakte meerlaagse structuren - maken deze cascadeontwerpen maakbaar.
Medische en laboratoriumtemperatuurcontrole
Thermo-elektrische koelers worden veel gebruikt in medische koelsystemen, laboratoriuminstrumenten en onderzoeksapparatuur waarbij nauwkeurige temperatuurregeling van cruciaal belang is. Toepassingen variëren van het handhaven van de stabiliteit van reagentia in diagnostische apparaten tot het regelen van de monstertemperatuur in analytische instrumenten.
In deze omstandigheden moet het thermo-elektrische materiaal zowel thermische prestaties als betrouwbaarheid op de lange termijn leveren. Geëxtrudeerde Bi₂Te₃-Sb₂Te₃-materialen bieden de noodzakelijke combinatie: thermo-elektrische prestaties bij kamertemperatuur vergelijkbaar met zone-gesmolten materiaal, gekoppeld aan mechanische duurzaamheid die een stabiele werking gedurende duizenden thermische cycli garandeert.
Industrieel en halfgeleider thermisch beheer
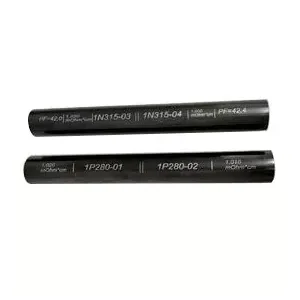
Geëxtrudeerde blokken met een grote diameter – verkrijgbaar in diameters tot 35 mm en lengtes van 120 mm of 240 mm – dienen voor industriële TEC-productie waar grotere koelelementen vereist zijn. Toepassingen zijn onder meer gelokaliseerd thermisch beheer in halfgeleiderapparatuur, elektronische koelsystemen en industriële temperatuurregelapparatuur. Door de schaalbaarheid van de extrusieverwerking kunnen fabrikanten blokken produceren in volumes die onpraktisch zouden zijn met groeimethoden met één kristal.
Van staaf tot module: productiecapaciteit en kwaliteitscontrole
Het produceren van geëxtrudeerde thermo-elektrische materialen vereist een geïntegreerde productieaanpak die materiaalvoorbereiding, extrusieverwerking, elementfabricage en moduleassemblage omvat. Elke fase moet worden gecontroleerd om de microstructurele kenmerken te behouden die geëxtrudeerde materialen hun prestatievoordelen geven.
Materiaalvoorbereiding en extrusie
Het proces begint met de bereiding van vaste Bi₂Te3-Sb2Te3-oplossingssamenstellingen, met zorgvuldige controle van stoichiometrie en doteermiddelniveaus om het gewenste dragertype en de gewenste concentratie te bereiken. Het bereide materiaal wordt vervolgens geconsolideerd en geëxtrudeerd onder gecontroleerde temperatuur- en reksnelheidsomstandigheden. Extrusieparameters – temperatuur, snelheid en reductieverhouding – bepalen de korrelgrootte, textuurintensiteit en defectdichtheid, die allemaal de thermo-elektrische en mechanische eigenschappen beïnvloeden.
Elementverwerking en montage
Na extrusie wordt de staaf verwerkt tot thermo-elektrische elementen door middel van wafering, in blokjes snijden en oppervlaktevoorbereiding. De verbeterde mechanische sterkte van het geëxtrudeerde materiaal maakt agressief verdunnen tot 0,2 mm en nauwkeurig in blokjes snijden met hoog rendement mogelijk. Elementen worden vervolgens gemetalliseerd, gesoldeerd en tot modules samengevoegd. Kwaliteitsverificatie omvat dimensionale inspectie, meting van elektrische eigenschappen en testen van thermische prestaties.
Productieapparatuur
Een complete productielijn voor geëxtrudeerde thermo-elektrische materialen en modules omvat:
- Tindompeloven: Voor het solderen van elementuiteinden
- Vibratie-schommelmachine: voor nauwkeurige positionering van elementen
- Lasapparaat: Voor elektrische verbinding
- Oven: Voor uitharding en thermische behandeling
- Doseermachine: Voor het aanbrengen van lijm
- Automatische sluitmachine: voor het inkapselen van modules
- Snijmachine: Voor het waferen en in blokjes snijden
- Stollingsmachine: Voor het vormen van soldeerverbindingen
- Reflow-soldeerapparatuur: voor zeer betrouwbaar solderen
- Volautomatische drukmachine: voor metallisatiepatronen
Veelgestelde vragen
Wat is het belangrijkste voordeel van extrusie ten opzichte van zone-smelten voor thermo-elektrische materialen?
Extrusie produceert een dichte, fijnkorrelige structuurstructuur die mechanische sterkte levert die superieur is aan zone-gesmolten enkele kristallen. Dit sterktevoordeel maakt verwerking tot dunnere afmetingen mogelijk – tot 0,2 mm – zonder breuk tijdens het snijden, verdunnen of assembleren, terwijl de thermo-elektrische prestaties concurrerend blijven met zone-gesmolten materiaal.
Kunnen geëxtrudeerde thermo-elektrische materialen de thermo-elektrische prestaties van enkele kristallen evenaren?
Ja. Door gecontroleerde textuuroriëntatie en korrelverfijning bereiken geëxtrudeerde op Bi₂Te₃ gebaseerde materialen dragermobiliteiten en krachtfactoren die vergelijkbaar zijn met in zones gesmolten monsters. De fijnkorrelige structuur introduceert ook extra fononverstrooiing die de thermische geleidbaarheid van het rooster kan verlagen, waardoor het algehele prestatiecijfer mogelijk wordt verbeterd.
Welke spaandiktes kunnen betrouwbaar worden geproduceerd uit geëxtrudeerde blokken?
Geëxtrudeerde Bi₂Te₃-Sb₂Te₃-materialen ondersteunen de fabricage van thermo-elektrische chips tot een dikte van 0,2 mm. Deze mogelijkheid wordt mogelijk gemaakt door de druksterkte (54–66 MPa) en de schuifsterkte (16–21 MPa) van het materiaal, die voldoende structurele integriteit bieden voor ultradunne verwerking en geautomatiseerde assemblage.
Zijn geëxtrudeerde materialen geschikt voor meertraps TEC-configuraties?
Absoluut. Meertraps TEC's vereisen consistente prestaties over veel elementen en mechanische duurzaamheid tijdens het stapelen. De uniforme textuur en hoge mechanische sterkte van geëxtrudeerde materialen maken ze zeer geschikt voor deze toepassingen, en extrusietechnologie is specifiek toegepast om poten te vervaardigen voor meertrapskoelers die werken bij temperaturen tot ~140 K.
Welke staafafmetingen zijn beschikbaar voor geëxtrudeerde thermo-elektrische materialen?
Standaard geëxtrudeerde staafafmetingen omvatten lengtes van 120 mm en 240 mm, met diameters van 25 mm, 30 mm en 35 mm. Deze afmetingen ondersteunen zowel de productie van micro-TEC-elementen als grotere industriële koelcomponenten.
Klaar om te ontdekken hoe geëxtrudeerde thermo-elektrische materialen uw TEC-productieopbrengst kunnen verbeteren en dunnere apparaatarchitecturen mogelijk kunnen maken?
Neem contact met ons op